Oct 20, 2026
Meki čelik od šest milimetara, dužine 3000 mm, 250 komada mjesečno. Ta tri broja odlučuju više o tome koji hidraulički stroj za savijanje trebate od bilo koje brošure: debljina određuje tonažu, duljina savijanja postavlja širinu, a veličina serije odlučuje hoće li mehanička torzijska poluga ili servo ventil sa zatvorenom petljom biti vrijedan plaćanja.
Kratak odgovor je da obični hidraulički, torzijski sinkronizirani CNC i elektrohidraulički servo strojevi nisu bolji ili lošiji jedni od drugih - oni su usmjereni na različite poslove. Debela ploča u dugim serijama odgovara jednostavnoj hidrauličkoj preši s mehaničkim graničnikom dubine. Tanak lim u malim nakladama s malim kutnim tolerancijama mjesto je gdje servo sinkronizacija zarađuje svoju cijenu samo u vremenu postavljanja. CNC s torzijskom polugom nalazi se u sredini i stroj je koji većina trgovina zapravo kupuje. Ostatak ovog članka govori o potvrđivanju te podjele protiv vaših vlastitih dijelova.
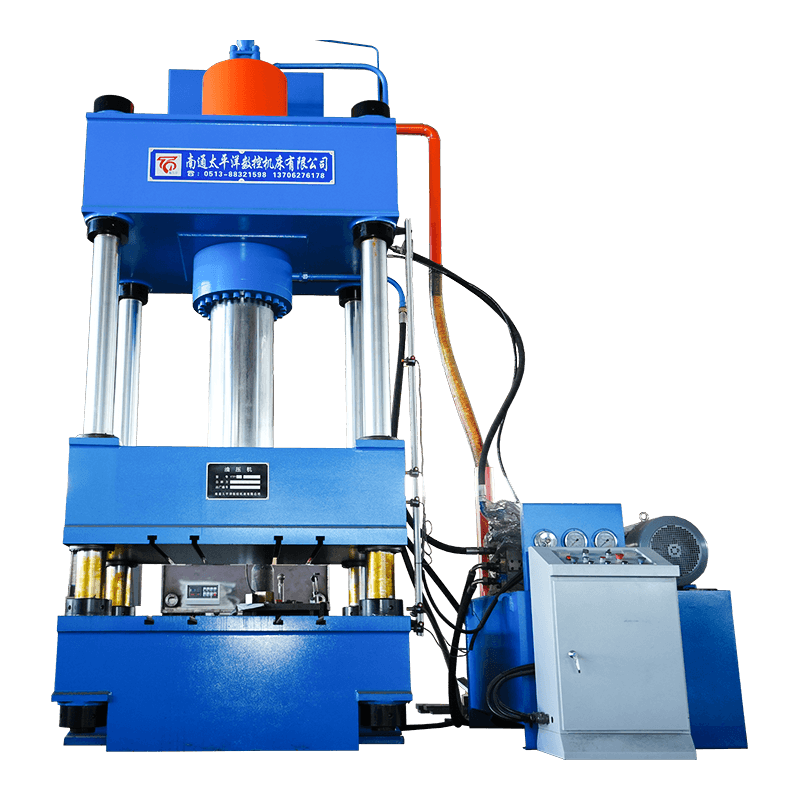
Preša je preša s neobično preciznim graničnikom dubine. Dva bočna okvira nose fiksni donji ležaj koji drži matricu; dva hidraulička cilindra u gornjem dijelu okvira pokreću klip koji nosi udar. Crpka isporučuje ulje kroz blok ventila, klip putuje prema dolje do programiranog položaja, a kut savijanja ovisi o tome koliko daleko probijač ulazi u matricu. Nigdje u stroju nema fiksne "postavke kuta" — samo dubina i reakcija materijala na nju.
Tri stvari odlučuju o tome hoće li se savijanje ponoviti tisuću puta: koliko paralelno ram ostaje dok se spušta, koliko je točno izmjerena dubina i je li krevet kompenziran za otklon koji uzrokuje sila savijanja. Tlak u sustavu na strojevima ovog tipa obično se nalazi negdje u rasponu od 200-300 bara, ali tlak nije ono što kontrolira kvalitetu - položaj.
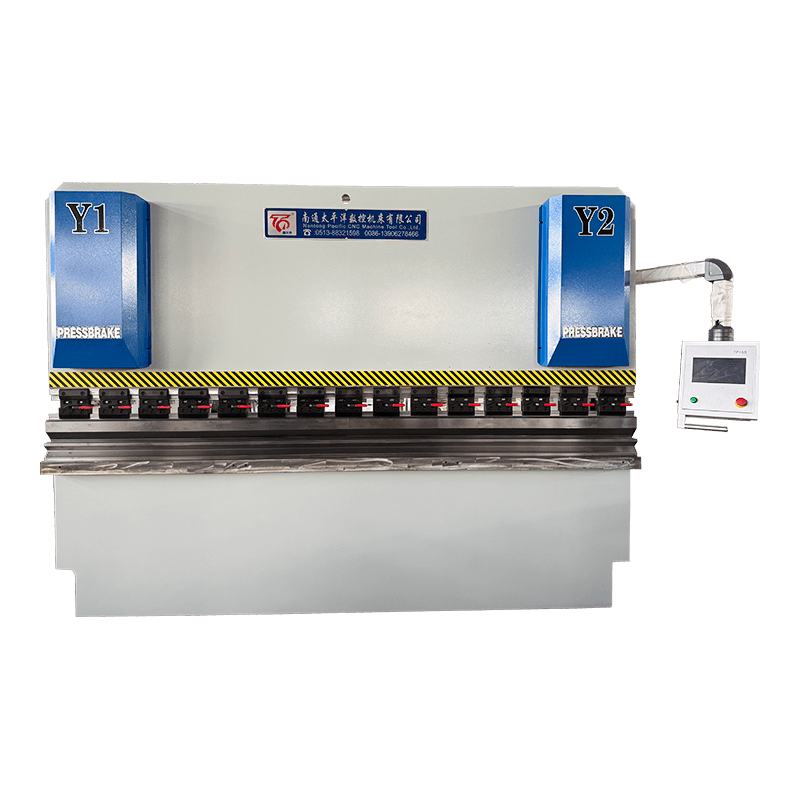
Paralelizam je mjesto gdje se tri obitelji strojeva razdvajaju. Obični hidraulički stroj drži cilindar u ravnini putem mehaničke veze i fiksnih graničnika; torzijski sinkroniziran stroj povezuje dva cilindra zajedno s torzijskom osovinom i koristi CNC os za dubinu; elektrohidraulički servo stroj daje svakom cilindru vlastiti proporcionalni ventil i linearnu ljestvicu, tako da se dvije strane ispravljaju neovisno nekoliko puta u sekundi.
Ta se razlika pokazuje kao vrijeme postavljanja i kao tolerancija na tankom listu. Na torzijskom stroju promjena materijala ili kuta znači nove vrijednosti dubine i probno savijanje; na servo stroju te vrijednosti žive u programu i Y1/Y2 su zatvorene petlje, što je važno kada radite 30 različitih dijelova tjedno u listu od 1,5 mm.
| Značajka | WC67Y obična hidraulika | WC67K torzijski sinkronizirani CNC | WE67K elektrohidraulički servo CNC |
|---|---|---|---|
| Ram sinkronizacija | Mehanička veza | Torzijsko vratilo plus mehanički graničnici | Servo ventil plus linearne skale po cilindru |
| Kontrola dubine | Ručni kotač ili jednostavni NC | CNC Y os, motorizirana | CNC sa zatvorenom petljom Y1/Y2 |
| Postavljanje novog dijela | Najduži, postavljen probnim zavojima | Umjereno, kutovi pohranjeni u programu | Najkraće, ponovljive vrijednosti |
| Najbolje odgovara | Debela ploča, jednostavni profili, mali volumen | Mješovite serije u radionici za opće poslove | Tanak lim, uski kutovi, ponavljanje |
| Relativni trošak | Najniža | sredina | Najviša |
Tamo gdje je sredina dovoljna, stroj s torzijskom osi obično je razumna kupnja: bavi se širokom mješavinom mekog čelika i nehrđajućeg čelika, održava postavke kuta u programu i nema cijenu servo sustava.
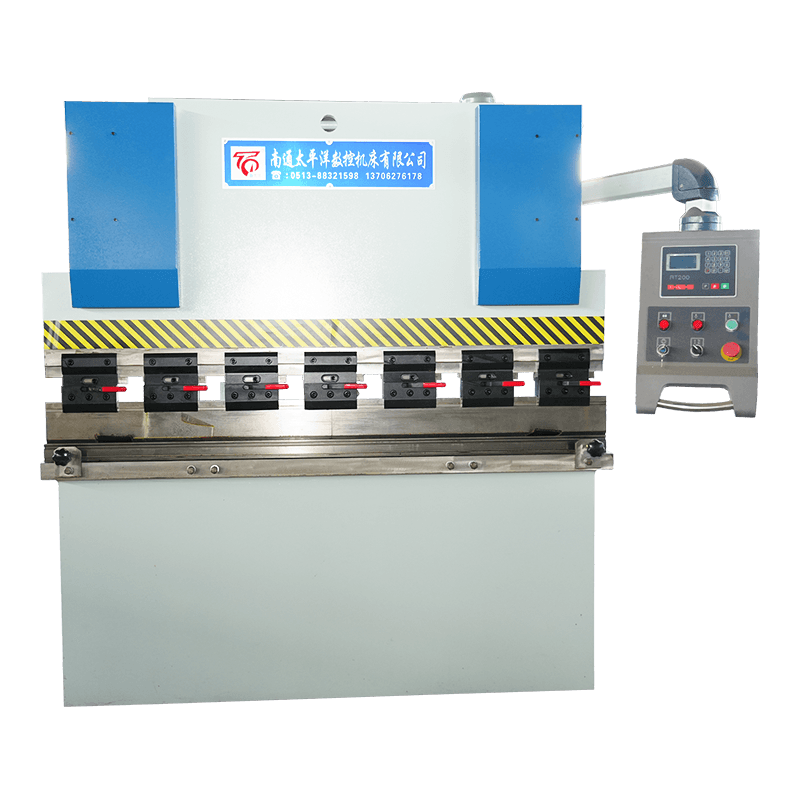
 WC67K Sinkrona CNC hidraulička preša kočnica torzione osi CNC preša srednjeg ranga za miješani rad od mekog čelika i nehrđajućeg čelika, s pohranjenim programima kuta i servo kontroliranim stražnjim mjeračem i hodom. Pogledajte proizvod →
Tonaža nije stvar ukusa. Za zračno savijanje mekog čelika, radna formula koja se može obraditi je P (tona po metru) ≈ 65 × t² / V, gdje je t debljina ploče, a V otvor matrice. Uobičajena početna točka je V = 8 × t. Ploča od 6 mm stoga radi na matrici od 48 mm i treba otprilike 49 t/m; preko zavoja od 3000 mm što je oko 146 t, tako da stroj od 160–200 t pokriva posao s radnom marginom.
Za radionice koje savijaju uglavnom teže ploče u jednostavnim profilima, konvencionalni hidraulički stroj s motoriziranim stražnjim mjeračem pokriva posao bez plaćanja servo sinkronizacije.
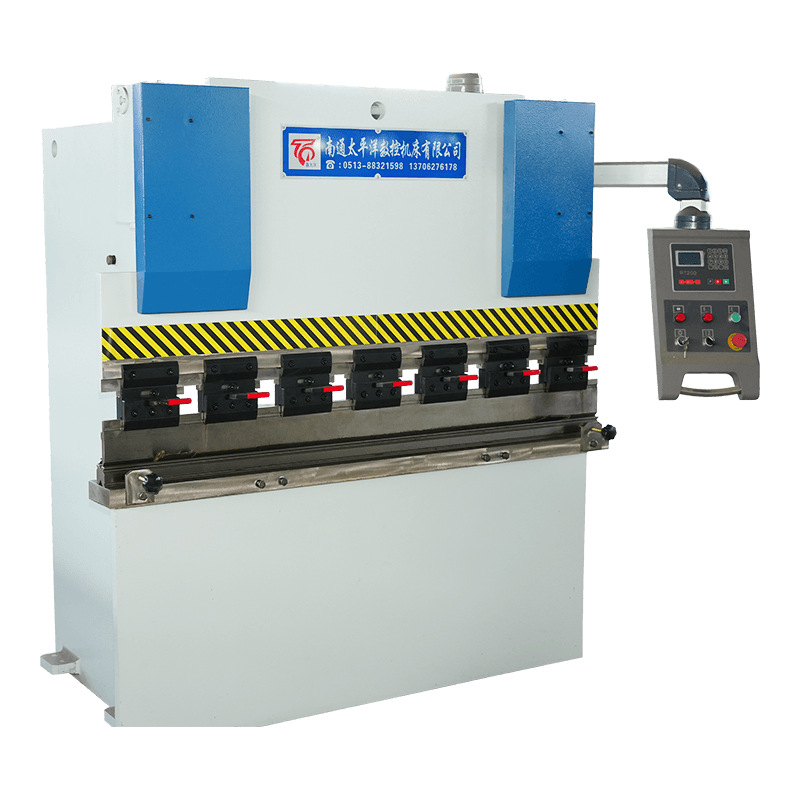 WC67Y serija NC hidraulične preše za lim Isplativa NC hidraulička preša za teže ploče i jednostavne profile, s programskom pohranom E21 ili RT200 i dodatnom ručnom kompenzacijom. Pogledajte proizvod →
Većina pritužbi na kut dolazi do četiri uzroka, a samo je jedan od njih sustav upravljanja strojem. Prvi je otklon: pod opterećenjem, ovan se savija prema gore u sredini, a krevet se savija prema dolje, tako da zavoj u cijeloj dužini izlazi dublje u sredini nego na krajevima. Krunjenje — skup klinova ili hidrauličke kompenzacije u krevetu — standardno je rješenje i trebalo bi biti na vašem popisu specifikacija ako se rutinski savijate blizu punog kapaciteta.
Druga je varijacija materijala. Tolerancije debljine lima znače da se dva lima iz različitih zavojnica mogu različito savijati na istoj dubini nabijanja, zbog čega je za zračno savijanje uvijek potreban ispitni komad na početku serije. Treći je opružni povrat, koji se povećava s vlačnom čvrstoćom — nehrđajući i niskolegirani čelici visoke čvrstoće opružni su osjetno više od mekog čelika i trebaju ili pretjerano savijanje ili korekciju kuta. Četvrta je temperatura ulja: stroj koji ujutro radi hladan, a poslijepodne vruć može zalutati ako vrijednost dubine nije kompenzirana u upravljanju. Na servo-sinkroniziranom stroju taj se pomak kontinuirano ispravlja; na torzionom stroju nije.
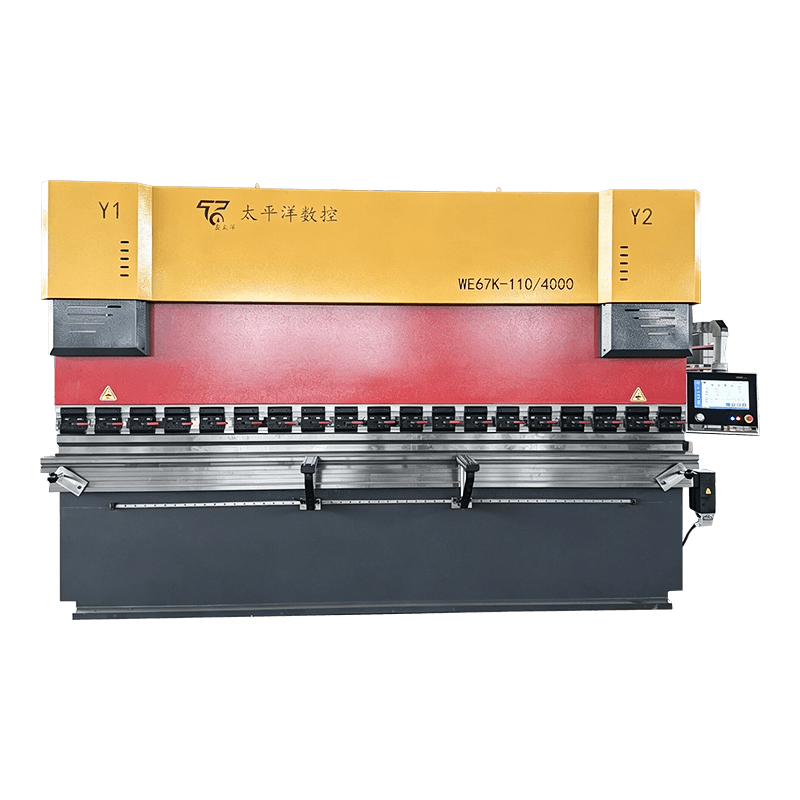 WE67K elektrohidraulička servo CNC presa Visokoprecizna servo-sinkronizirana presa za presovanje s višeosnim stražnjim mjeračem i kontinuiranom korekcijom za dosljednu točnost savijanja po radnoj duljini. Pogledajte proizvod →
Hidraulične preše kvare na predvidljivim mjestima, a gotovo svi skupi kvarovi počinju kao jeftini. Hidraulički krug, sinkronizacija i stražnji mjerač odgovorni su za većinu neplaniranih zaustavljanja, a kratka tjedna rutina uhvati većinu njih prije nego što postanu prekid proizvodnje. Naš vodič za održavanje hidrauličkog stroja za savijanje pokriva cijeli raspored; ovo je pet stvari koje vrijedi prvo učiniti.
Dva stroja s istom tonažom i duljinom savijanja mogu biti vrlo različite kupnje, jer naslovni broj ne govori ništa o kontroli, krunisanju ili testu prihvaćanja. Stavite sljedeće na papir prije nego što usporedite cijene.
| Stavka | Što navesti | Zašto je to važno |
|---|---|---|
| Nazivna sila | Tonaža pri navedenom otvoru kalupa i čvrstoća materijala | Sprječava preopterećenje kada kasnije postavite uži kalup |
| Duljina zavoja | Položaji savijanja u punoj dužini i izvan središta | Otklon okvira je najgori na krajevima |
| Ponovljivost kuta | Broj ispitnih savijanja i prihvaćena tolerancija | Jedini ček koji odražava stvarnu proizvodnju |
| Sigurnost | Svjetlosna zavjesa, dvoručna kontrola, zaštita od rasteretnog ventila | Pravni zahtjev i zaštita operatera |
| Dokumentacija | Hidraulička shema, dijagram ožičenja, sigurnosna kopija parametara | Smanjuje vrijeme rješavanja problema na pola |
| Rezervni dijelovi | Kompleti brtvi, filtarski elementi, komponente stražnjeg mjerača | Zastoj ovisi o tome što je već na vašoj polici |
Za referencu, Nantong Pacific CNC Machine Tool gradi sve tri arhitekture — obični hidraulički, torzijski sinkronizirani i elektro-hidraulički servo — u Haianu, Jiangsu, i izvozi u jugoistočnu Aziju, Europu, SAD i Bliski istok. Možete pregledati cijeli asortiman presa za kočnice uz škare, strojeve za valjanje i preše, što pomaže kada jedan dobavljač mora pokriti cijelu proizvodnu liniju, a ne jedan stroj.
Hidraulički dio opisuje pogon: tlak ulja pokreće klip. CNC opisuje kontrolu koja postavlja dubinu navlake, stražnji položaj mjerača i ponekad krunu. Većina modernih hidrauličkih preša je CNC u nekom obliku, tako da se ta dva pojma preklapaju, a ne natječu.
Koristite P (t/m) ≈ 65 × t² / V za meki čelik, s V = 8 × t. Ploča od 6 mm na matrici od 48 mm treba oko 49 t/m, tako da je za savijanje od 3000 mm potrebno otprilike 146 t — stroj od 160 do 200 t pokriva to s rezervom.
Cijena se mijenja s tonažom, duljinom savijanja, brojem CNC osi, krunom i alatom. Dva stroja iste veličine mogu sletjeti daleko jedan od drugog nakon što se dodaju servo sinkronizacija i kontrola osi 3 1 ili 4 1, stoga zatražite ponudu uz svoje nacrte dijelova.
Pridržavajte se intervala proizvođača i uzmite uzorak ulja najmanje jednom godišnje. Toplina, prašina i voda uobičajeni su uzroci rane degradacije, a elemente filtera obično treba mijenjati češće nego samo ulje.
Da, ali nehrđajući čelik i tipovi visoke čvrstoće trebaju više sile i više povratne kompenzacije od mekog čelika. Dimenzionirajte stroj za najteži materijal u vašem predvidivom radnom opterećenju, a ne za današnji posao s mekim čelikom.
Svjetlosne zavjese ili laserski štitnici na otvoru alata, dvoručna kontrola, sigurnosni ventil koji štiti hidraulički krug od preopterećenja i mehanički graničnici na cilindru. Potvrdite da stroj ima certifikat koji je potreban na vašem tržištu prije isporuke.
Povezani proizvodi
Kontaktirajte nas
Tvornička adresa
Xichang Industrial Park, grad Chengdong, Haiancity, Nantong City, provincija Jiangsu, Kina
E -pošta
Telefon
+86-13906278466
proizvodi
QR kod