Oct 21, 2026
Recimo da navodite trideset školjki, dugih 3000 mm i debljine 12 mm od mekog čelika. Stroj koji odlučuje hoće li taj posao zarađivati nije onaj s najvećim zaslonom na kontrolnoj ploči. To je onaj koji može unaprijed saviti oba ruba ploče, tako da gotovi cilindar dolazi do zavarivača okrugao i zatvoren umjesto da nosi dva ravna kraja koje netko mora odrezati i brusiti.
To je kratak odgovor: prvo odaberite geometriju valjaka i kapacitet oblikovanja, a zatim kupite kontrolni sustav kao sloj ponovljivosti na vrhu njih. CNC stroj za valjanje ploča zarađuje reproduciranjem rezultata, a ne stvaranjem istog. Ono što slijedi objašnjava što kontrola može, a što ne može učiniti, kako se razlikuju tri uobičajene konfiguracije valjaka i koje brojeve vrijedi tražiti od graditelja prije nego što potpišete.
Stroj za valjanje ploča ima vrlo malo pokreta. Donji valjci putuju gore ili dolje; na stroju s četiri valjka bočni valjak putuje unutra i van; rolice se okreću. Ne postoji putanja alata za interpolaciju, zbog čega je kontrola na stroju za valjanje bliža sustavu za pozicioniranje nego višeosnom CNC-u na prešanoj kočnici.
U praksi, CNC ovdje znači numerički kontrolirano pozicioniranje tih linearnih osi, obično servo ili proporcionalne ventile s povratnom informacijom o položaju, plus ekran koji pohranjuje pozicije kotrljanja kao programe. Na mehaničkom stroju s tri valjka isto se podešavanje vrši s ručnim kotačićima i vagom.
Isplata se pojavljuje pri ponovljenom radu. Prva ljuska u seriji uvijek je probni komad, jer se opružni povrat mijenja s debljinom, granicom tečenja pa čak i toplinskim brojem. Nakon što se pronađu i pohrane položaji rola, komadi od dva do trideset izlaze na isti promjer uz mnogo manje prosudbe operatera, što je jako važno u trgovinama s velikom fluktuacijom osoblja.
Ono što CNC ne radi je stvaranje geometrije prije savijanja. Ako stroj ne može stegnuti i saviti rubove ploče, nijedan upravljački sklop neće ispasti pravi cilindar. Ta sposobnost proizlazi iz okvira, promjera role i razmaka između role.
Trgovine koje uspoređuju dizajne mogu vidjeti mehaničke, hidraulične i opcije s četiri valjka jednu pored druge u serija strojeva za valjanje ploča .
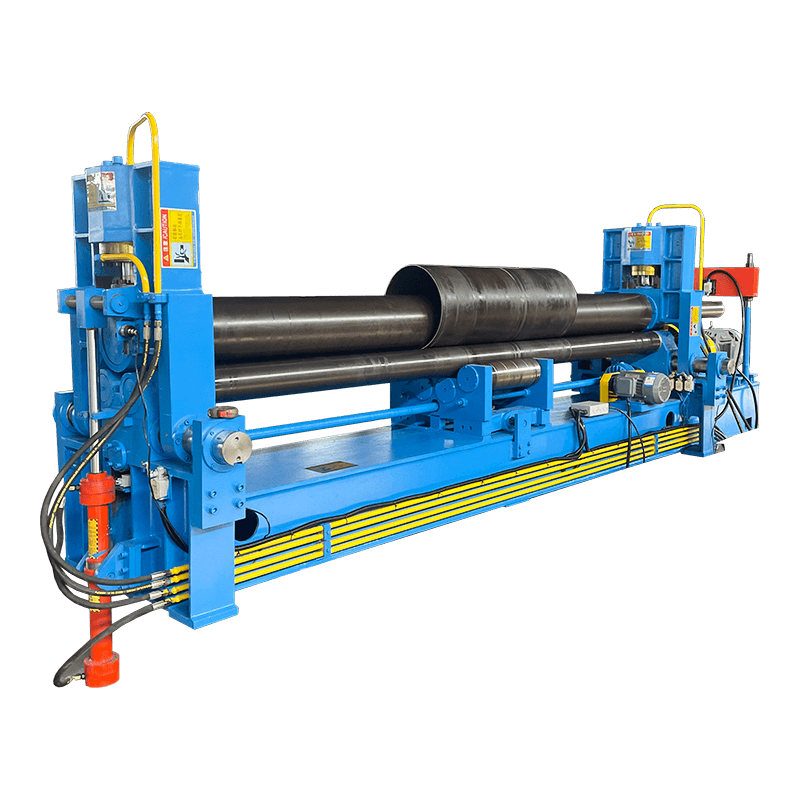 Univerzalni hidraulički stroj za valjanje serije W11S s 3 valjka Pregledajte ovu hidrauličku opciju s tri valjka za valjanje ploča, s tehnologijom prethodnog savijanja, CNC kontrolom i specifikacijama za cilindrično, konusno oblikovanje i oblikovanje s više radijusa. Pogledajte proizvod →
Uklonite prodajni jezik i tri uobičajene konfiguracije razlikuju se u jednoj fizičkoj činjenici: kako je rub ploče unaprijed savijen.
Simetrični stroj s tri valjka ima dva fiksna donja valjka i gornji valjak koji se pomiče ravno prema dolje. To je najjednostavniji i najjeftiniji način za motanje školjke, a još uvijek je radni konj u mnogim trgovinama. Kvaka je u krajevima. Traka koja se nalazi između dva donja valjka nikada se ne savija, tako da za prethodno savijanje zadnjeg ruba operater mora izvaditi ploču, okrenuti je i ponovno unijeti. Na teškoj granati, to je kran vrijeme.
Univerzalni stroj s tri valjka dodaje kretanje gornjim ili donjim valjcima tako da unaprijed savijeni rub može proći. Oba su ruba tada prethodno savijena u jednom postavljanju, a ušteđeno vrijeme rukovanja obično premašuje razliku u cijeni.
Stroj s četiri valjka koristi četvrti, bočni valjak za prethodno savijanje. Ploča ostaje stegnuta između gornjeg i donjeg valjka, oba ruba su savijena u istom prolazu i nitko ne okreće ploču. Geometrija također dopušta da se gotova školjka približi promjeru gornjeg valjka, što skraćuje nesavijenu traku koja ostaje na šavu.
| Razmatranje | Simetrična tri valjaka | Univerzalni trovaljni | Četverokut |
|---|---|---|---|
| Predsavijanje rubova | Potrebno je dohranjivanje ili posebna preša | Oba ruba u jednom postavu | Oba ruba u jednom prolazu, ploča ostaje stegnuta |
| Rukovanje pločama | Najviša | srednje | Najniža |
| Tipično pristajanje | Tanka ploča, male serije, mali proračun | Mješoviti rad, srednje serije | Duge školjke, nehrđajući, ponovljene serije |
| Relativna cijena stroja | Najniža | srednje | Najviša |
| Zahtijeva se vještina operatera | visoko | srednje | Spustite kada programi postoje |
Ilustrativna usporedba na temelju konfiguracije stroja, ocijenjena na ljestvici od 1 do 5. To nisu izmjereni proizvodni podaci.
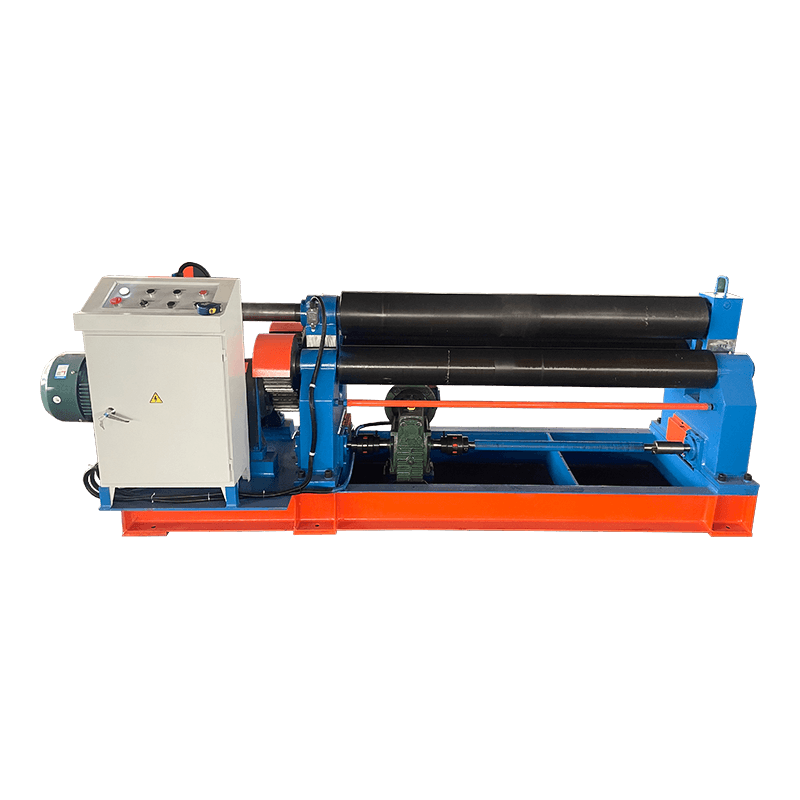 Simetrični mehanički stroj za valjanje ploča serije W11 s 3 valjka Mehanička opcija s tri valjka za cilindrično i lučno savijanje, sa simetričnim dizajnom, RGS preciznošću, MCS ležajevima i nagibnim bočnim valjcima za konusni rad. Pogledajte proizvod →
Geometrija s četiri valjka: bočni valjak prethodno savija rub dok gornji i donji valjak drže ploču stegnutom.
Četiri role samo su vidljivi dio cijene. Ispod njih nalazi se zavareni čelični okvir koji se mora oduprijeti sili razdvajanja koju valjci stvaraju; na stroju veličine 12 mm x 3000 mm ta sila iznosi stotine tona. Otklon okvira ne nestaje. U gotovom dijelu se pojavljuje kao bačvasti oblik koji je deblji u sredini nego na krajevima, zbog čega graditelji okrunjuju role ili postavljaju sustave krunjenja na veće modele.
Ostali pokretači troškova su površina kotrljanja, hidraulika i kontrola. Role su obično indukcijski kaljene protiv habanja i mogu biti kromirane za nehrđajući rad gdje je površinsko označavanje važno. Ventili i upravljački hardver čine manji udio u fakturi nego što većina kupaca pretpostavlja, tako da se rijetko isplati štedjeti tu nakon što ste već platili težak okvir.
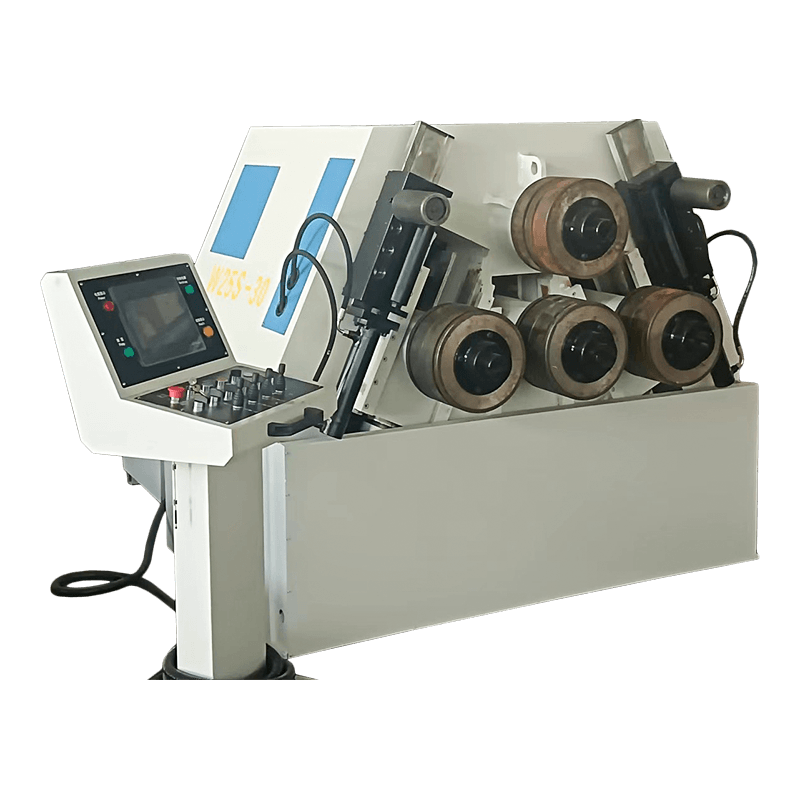
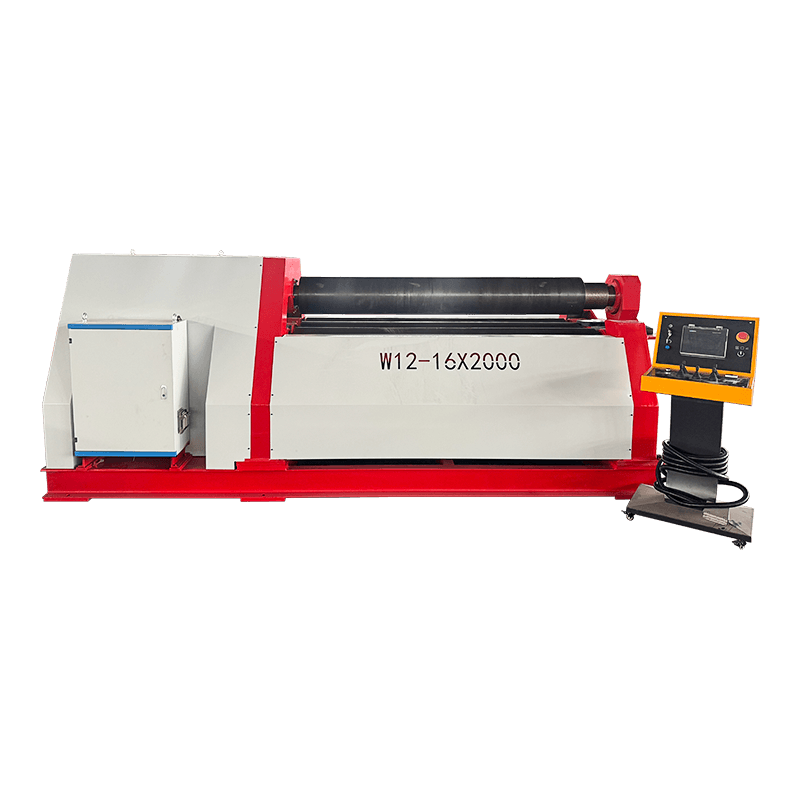 Hidraulički stroj za savijanje i valjanje ploča serije W12 s 4 valjka Hidraulički dizajn s četiri valjka omogućuje jedno podešavanje prethodnog savijanja i valjanja, smanjujući otpad i poboljšavajući učinkovitost za cilindrične, stožaste i zakrivljene izratke. Pogledajte proizvod →
Svaki stroj za valjanje isporučuje se s tablicom kapaciteta. Pročitajte redak iznad broja koji vam je potreban.
Naslovna brojka je gotovo uvijek navedena u mekom čeliku, obično oko 400 do 450 MPa vlačne čvrstoće. Uvaljajte istu debljinu u nehrđajući 304 ili strukturni stupanj od 700 MPa i stroj to neće postići. Zatražite tablicu smanjenja za čelik koji zapravo koristite umjesto da sami skalirate broj: sila kotrljanja raste s vlačnom čvrstoćom, a opružni povrat i minimalni promjer također se pomiču s njom.
Još tri broja odlučuju odgovara li stroj vašem poslu:
Jedan praktičan detalj: kapacitet je naveden u punoj širini. Valjanje ploče od 2000 mm na stroju od 3000 mm mijenja uzorak sile i, na nekim izvedbama, kompenzaciju krune koja vam je potrebna za okrugli rezultat.
Većina neugodnih iznenađenja u ovoj trgovini nisu kvarovi. To su neusklađenosti između onoga što je grafikon kapaciteta obećao i onoga što trgovina stvarno ima, te popisa uobičajeni problemi s valjanjem ploča je koristan kontrolni popis za provjeru vaših vlastitih dijelova prije nego što narudžba izađe.
P1. Za što se koristi CNC stroj za valjanje ploča?
Savijanje ravne ploče u cilindre, stošce i zakrivljene ljuske prolaskom između rotirajućih valjaka. Tipični radovi uključuju oplate spremnika i plovila, dijelove cijevi i kanala, ploče za brodogradnju i konstrukcijske stupove.
Q2. Koliko debelu ploču može valjati CNC stroj za valjanje ploča?
Ovisi o širini i materijalu koliko i o stroju. Ocjene su dane u mekom čeliku u punoj širini; ploča od nehrđajućeg čelika i visoke čvrstoće znatno smanjuje tu brojku, stoga tražite tablicu koja odgovara vašoj ocjeni.
Q3. Koja je razlika između stroja za valjanje ploča s tri i četiri valjka?
Stroj s tri valjka nema poseban valjak za prethodno savijanje, tako da se ploča često mora okretati ili ponovno unositi da bi se savio drugi rub. Stroj s četiri valjka koristi bočni valjak za prethodno savijanje oba ruba dok ploča ostaje stegnuta.
Q4. Može li stroj za valjanje ploča prethodno saviti bez ostavljanja ravnih krajeva?
Univerzalni strojevi s tri i četiri valjka mogu prethodno saviti oba ruba, ali obično ostaje kratki ravni dio. Njegova duljina određena je promjerom gornjeg valjka i razmakom između donjih valjaka, pa prvo zatražite tu brojku.
P5. Koliko košta CNC stroj za valjanje ploča?
Cijena slijedi kapacitet, broj valjaka, hidraulički paket i kontrolu. Mehanički stroj s tri valjka je najjeftinija ulazna točka, a potpuno CNC stroj s četiri valjka najskuplji. Budući da smanjenje vrijednosti materijala toliko mijenja specifikaciju, ponuda temeljena na veličini ploče i stupnju je jedina smislena usporedba.
P6. Kakvo održavanje treba hidraulični stroj za valjanje ploča?
Provjerite razinu i stanje hidrauličkog ulja, zamijenite filtre prema rasporedu, održavajte površine valjaka čistima i bez kamenca kako biste spriječili tragove, podmažite pokretne zglobove i povremeno provjeravajte kalibraciju položaja valjka kako bi pohranjeni programi ostali točni.
Povezani proizvodi
Kontaktirajte nas
Tvornička adresa
Xichang Industrial Park, grad Chengdong, Haiancity, Nantong City, provincija Jiangsu, Kina
E -pošta
Telefon
+86-13906278466
proizvodi
QR kod