Oct 28, 2026
Tri milimetra od nehrđajućeg čelika, duljine 2500 mm, presavijeni u U-kanal s dva zavoja od 90 stupnjeva i jednim zavojom od 45 stupnjeva, a gotova ploča mora se pričvrstiti vijcima ravno na laserski izrezani okvir bez ikakve prepravke. To je posao za koji se zapravo kupuje stroj za savijanje lima. Nije najdeblja ploča u dvorištu, niti najveća tonaža u katalogu.
Počnite sa zaključkom. Odredite stroj oko najtežeg i najduljeg dijela koji očekujete da ćete ponuditi u sljedeće dvije godine, a zatim dodajte otprilike 20 posto prostora za glavu. Tonaža, duljina savijanja, dubina grla i vrsta upravljanja slijede iz tog jednog dijela. Sve ostalo, od broja stražnjih osovina do marke hidrauličke pumpe, je sporedno i o tome se može naknadno pregovarati.
Slijedi kako se ta ograničenja izračunavaju, koje specifikacije kupci najčešće krivo čitaju i pitanja koja se pojavljuju u gotovo svakom upitu o narudžbi.
Preša se opisuje s tri primarna kapaciteta, a obično se samo jedan od njih pravilno uspoređuje prije naručivanja.
Sila koju stroj mora primijeniti na sredini raspona određena je debljinom lima, vlačnom čvrstoćom materijala, otvorom matrice i duljinom savijanja. Savijanje zraka zahtijeva najmanje sile. Dobijanje dna ili kovanje, gdje probijač potpuno utisne materijal u matricu, može zahtijevati nekoliko puta više. Zato brojka nominalne tonaže sama po sebi vrlo malo znači: 100 tona s V-matricom od 16 mm i 100 tona s V-matricom od 6 mm dva su potpuno različita stroja u praksi.
Nazivna duljina u nazivu modela, kao što je 2500 mm, maksimalna je širina obratka, ali je prostor između bočnih kućišta kraći. Stroj od 2500 mm može ponuditi otprilike 2050 mm između okvira, tako da dio s dubokim povratnim prirubnicama može biti fizički nemoguće umetnuti iako je kraći od nominalne duljine. Dubina grla i otvorena visina (dnevno svjetlo) jednako su važni kada je dio kutija, ormarić ili oblikovani kanal, a ne ravna traka.
Dva stroja s identičnom tonažom i identičnom duljinom mogu se razlikovati faktor tri u cijeni isključivo zbog toga kako kontroliraju položaj cilindra. Opruga se mijenja sa šaržom materijala, smjerom zrna i trošenjem alata, tako da su kontrola zatvorene petlje i krunjenje daleko važniji kada izvodite male serije raznolikog rada nego kada radite s jednim brojem dijela cijeli dan.
Sila savijanja zraka može se procijeniti pomoću formule koju su proizvođači prešanih kočnica objavljivali desetljećima: sila po metru u kilonjutonima jednaka je 650 pomnoženo s kvadratom debljine lima, podijeljeno s otvorom V-matrice. Za meki čelik otvor matrice se obično uzima kao osam puta veća od debljine lima. Tablica u nastavku primjenjuje tu formulu u rasponu debljina koje navodi većina tvornica.
| Debljina lima | Otvaranje V-matrice | Sila po metru | Sila za zavoj od 2,5 m |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Tretirajte tablicu kao početnu točku, a ne kao konačni odgovor. Duboki zavoji, mali otvori matrice, visoko rastezni stupnjevi i kratke duljine prirubnice guraju potrebnu tonažu prema gore, dok savijanje samo krajeva dugog dijela gura teret prema središtu klipa, što je točno mjesto gdje deformacija najviše boli.
Tonaža je samo polovica specifikacije. Druga polovica odlučuje može li se obradak uopće opteretiti, saviti i ukloniti. Proučite ovo prije potpisivanja:
Tu leži najveći dio razlike u cijeni i gdje pravi odgovor ovisi o vašoj kombinaciji poslova, a ne samo o vašem proračunu.
Konvencionalni hidraulički strojevi za savijanje koristite mehanički graničnik dubine i ručno podešen stražnji mjerač. Oni su razuman izbor kada se rad ponavlja, uglavnom jednostavnih savijanja od 90 stupnjeva, a operater može birati ispravke. Postavljanje zahtijeva vrijeme i ovisi o iskustvu operatera, ali mehanički sustav je jednostavan i jeftin za održavanje.
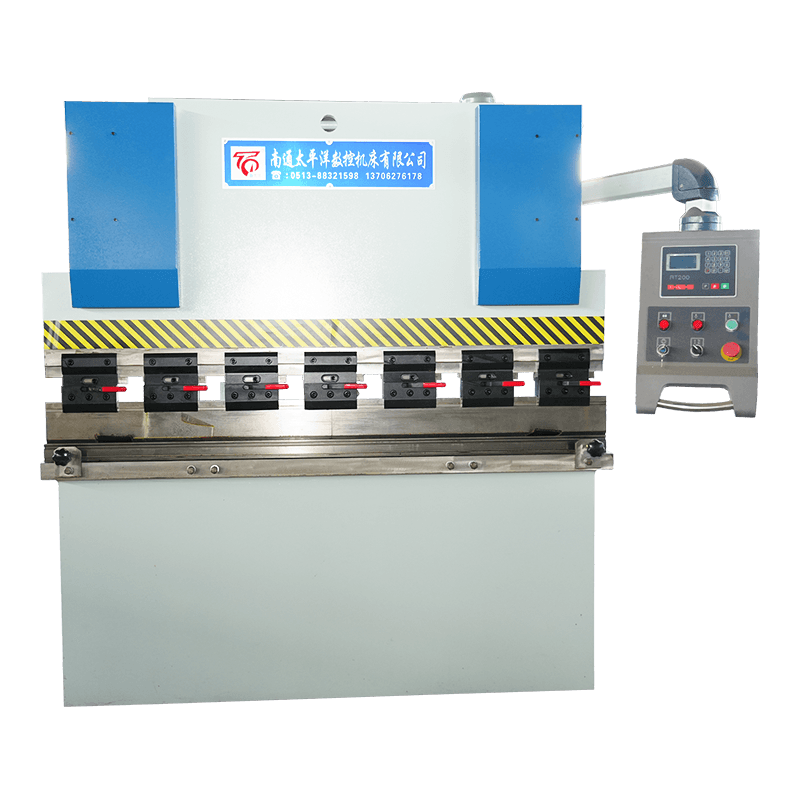
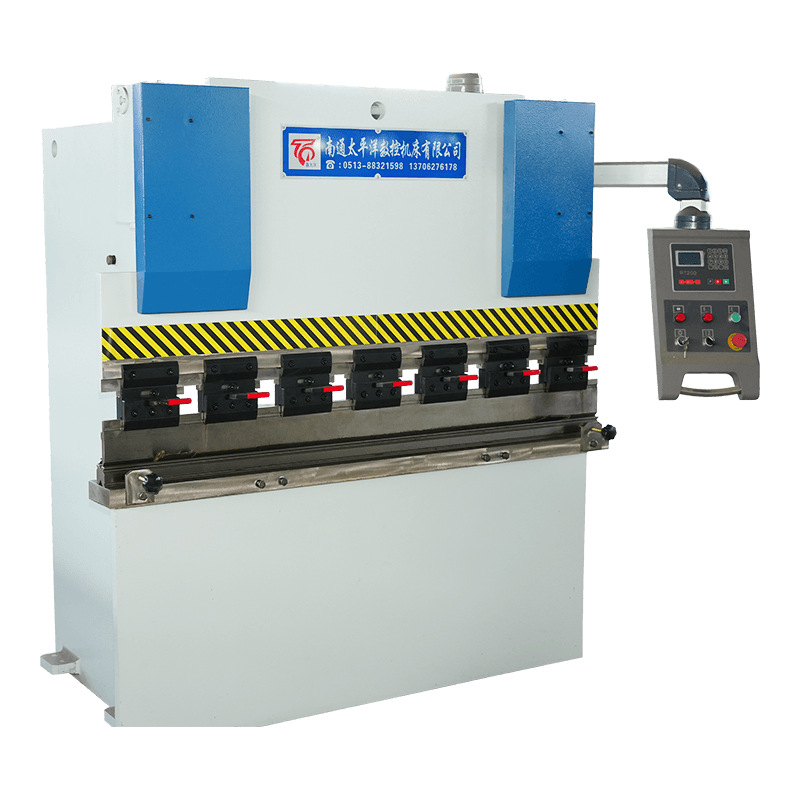 Hidraulički stroj za savijanje limova serije WC67Y Isplativa NC presa za kočenje s E21 ili RT200 kontrolom, prikladna za proizvodnju, HVAC i opću proizvodnju. Pogledajte proizvod →
Sinkroni CNC strojevi s torzijskom osovinom povežite dva cilindra torzijskom polugom tako da oba kraja klipa putuju zajedno i dodajte numeričku kontrolu za dubinu klipa i položaj stražnjeg uporišta. Drže kut bolje od čisto mehaničkog graničnika, pohranjuju programe za ponavljanje poslova i rukuju miješanim serijama mnogo udobnije, uz umjerenu premiju troškova.
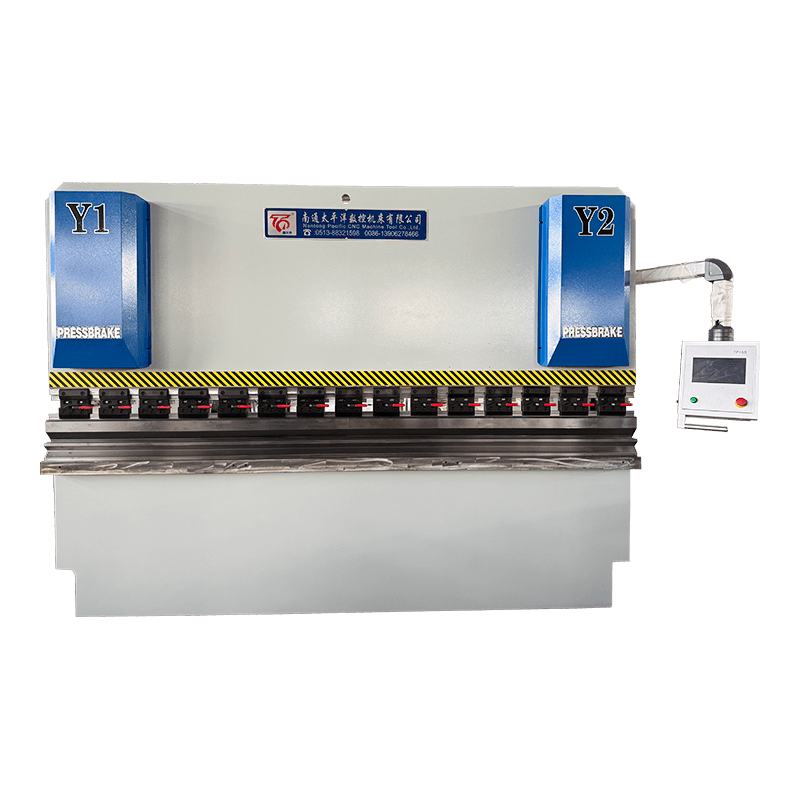
 Sinkroni CNC hidraulički stroj za savijanje torzijske osi serije WC67K CNC presa srednjeg ranga s TP10S ili DA41T kontrolom, smještena između torzijske osovine i elektro-hidrauličkih servo opcija. Pogledajte proizvod →
Elektrohidraulički servo CNC strojevi kontrolirajte svaki cilindar u zatvorenoj petlji pomoću proporcionalnih ventila i linearnih ljestvica, tako da se položaj cilindra mjeri, a ne pretpostavlja, a kontrola može ispraviti oprugu i otklon u hodu. Oni su točan odgovor kada je tolerancija kuta mala, kada su serije male i mješovite ili kada jedan operater mora pokretati nekoliko strojeva.
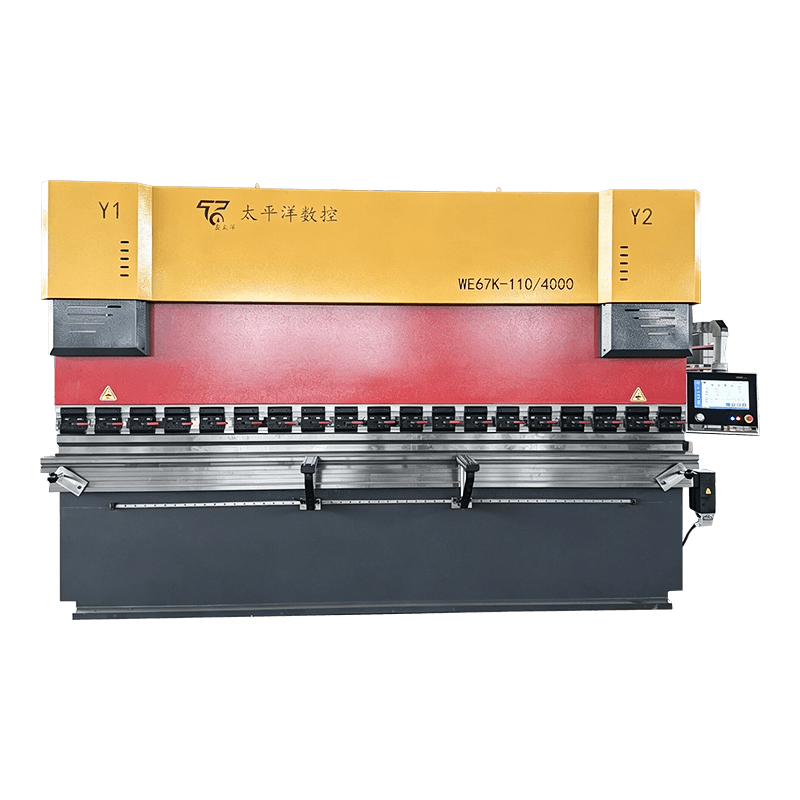 Elektrohidraulički servo CNC hidraulički stroj za savijanje serije WE67K Visokokvalitetna precizna preša s kontrolom zatvorene petlje i opcijama Delem, ESA ili Cybelec za složen rad s limom. Pogledajte proizvod →
Ako ste još uvijek u sredini tog raspona, praktična usporedba vrsta pogona i gdje se svaki od njih isplati pokrivena je ovim vodičem odabir pravog CNC stroja za savijanje ploča .
Ista debljina i ista matrica mogu zahtijevati potpuno različitu silu ovisno o tome koliko daleko probijač putuje u materijal. Zračno savijanje, gdje lim dodiruje samo ramena matrice, je osnovna linija. Postavljanje dna i kovanje umnožavaju tu brojku, a multiplikator je razlog zašto se stroj koji udobno savija 4 mm u zraku može mučiti s istim limom ispod alata za kovanje.
Praktična posljedica je jednostavna. Ako kupite tonažu za zračno savijanje i kasnije se prebacite na alat za kovanje kako biste postigli uski unutarnji radijus, mogli biste se naći izvan nazivnog kapaciteta stroja na poslu za koji ste mislili da je unutar njega.
Razumijevanje geometrije zone savijanja objašnjava većinu gore navedenih odluka o specifikacijama. Vrh bušilice pritišće lim u V-otvor matrice; ramena matrice postavljaju unutarnji radijus; otvor matrice određuje i potrebnu silu i minimalnu duljinu prirubnice.
Većina sporova nakon isporuke dolazi zbog nepotpune specifikacije, a ne zbog neispravnog stroja. Koristan upit navodi vrstu materijala i raspon debljine, maksimalnu duljinu savijanja, najmanji unutarnji polumjer, minimalnu prirubnicu, toleranciju kuta u stupnjevima, standard alata koji želite koristiti i sigurnosni standard koji stroj mora zadovoljiti. U Europi se hidraulične preše obično specificiraju prema EN 12622; kupci u drugim regijama trebaju izričito navesti ekvivalentne lokalne zahtjeve.
Jedno pitanje koje vrijedi postaviti prije nego potpišete. Zamolite dobavljača da potvrdi dostupnu tonažu na punoj nazivnoj duljini, a ne samo na sredini raspona, i da navede kako stroj kompenzira otklon klipa. Proizvođač sa vlastitim inženjeringom, kao što je Nantong Pacific CNC alatni stroj , trebao bi moći pismeno odgovoriti na oboje.
Oblikuje ravne ploče u kutove, kanale, kutije i zakrivljene profile pritiskom materijala između bušilice i matrice. Uobičajene upotrebe uključuju kućišta, kanale, nosače, dijelove šasije, krovne i zidne ploče i bilo koji dio gdje ravna praznina mora postati trodimenzionalni oblik.
Za zračno savijanje, pomnožite 650 s kvadratom debljine, podijelite s otvorom V-matrice i pomnožite s duljinom savijanja u metrima. Zatim primijenite faktor materijala: otprilike 1,5 za nehrđajući čelik i 0,5 do 0,6 za aluminij. Dodajte prostor za glavu ako ikada očekujete korištenje alata za kovanje.
Konvencionalni hidraulički strojevi odgovaraju jednostavnom, ponavljajućem radu od 90 stupnjeva gdje vrijeme postavljanja nije kritično. CNC strojevi, posebno elektro-hidraulični servo tipovi, sami sebe isplate kada je kombinacija poslova raznolika, tolerancija kuta mala ili isti operater upravlja s više od jednog stroja.
Pukotine obično nastaju zbog savijanja preko odsječenog ili laserski izrezanog ruba s premalim unutarnjim radijusom za materijal ili od linije savijanja duž smjera kotrljanja. Opruga je svojstvena zračnom savijanju i raste s vlačnom čvrstoćom, tako da mu je potrebna korekcija kuta prekomjernog savijanja ili zatvorene petlje.
Može, pod uvjetom da stroj ima dovoljnu tonažu za najdeblji posao i dovoljnu duljinu za najduži, i pod uvjetom da prihvaćate da će tanki materijal možda trebati drugačiji alat. Tanak lim treba usku matricu i često oštrije bušenje; debeli lim treba široku matricu i veću tonažu.
Provjerite ravnost klina i pukotine na okviru, curenje hidraulike, brtve cilindra, stanje torzijske šipke ili servo ventila, dostupnost kontrolera i podršku za rezervne dijelove. Alati često vrijede više od stroja, pa provjerite jesu li probojac i matrica usklađeni i da se ne istroše preko točke držanja kuta.
Povezani proizvodi
Kontaktirajte nas
Tvornička adresa
Xichang Industrial Park, grad Chengdong, Haiancity, Nantong City, provincija Jiangsu, Kina
E -pošta
Telefon
+86-13906278466
proizvodi
QR kod