
Sep 16, 2026
Kada ploča od ugljičnog čelika od 6 mm treba precizno savijanje od 90° s ponovljivom točnošću, hidraulička preša je jedini stroj koji pruža potrebnu tonažu i kontrolu. Za razliku od ručnih presa za savijanje ili mehaničkih preša, hidraulički sustavi pružaju punu tonažu tijekom cijelog hoda, što ih čini idealnim za debele ploče, dugačke izratke i složene postavke matrice. Ovaj članak objašnjava kako rade hidraulične preše, uspoređuje dvije dominantne vrste sinkronizacije i vodi vas kroz ključne parametre koje treba uzeti u obzir prije kupnje.
Sve hidraulične preše koriste hidrauličke cilindre za pomicanje klipa (gornje grede) prema dolje. Crpka gura ulje u cilindre, generirajući silu koja se prenosi kroz klip do izbojca, koji pritišće lim u V-matricu. Temeljna prednost hidraulike je gustoća sile: kompaktni cilindar može proizvesti stotine tona bez mehaničke inercije zamašnjaka ili kvačila.
Brzina hoda i položaj kontroliraju se servo ventilima ili proporcionalnim ventilima. U modernim CNC modelima, kontroler naređuje ventilima da postignu preciznu poziciju donje mrtve točke, kompenzirajući promjene temperature ulja i otklon okvira. Prema industrijskim priručnicima, dobro podešena hidraulička preša može držati kutove savijanja unutar ±0,5° tijekom tisuća ciklusa.
Mehaničke preše za pomicanje klipa oslanjaju se na rotirajuću ekscentričnu osovinu. Oni nude veliku brzinu, ali ograničenu mogućnost podešavanja hoda i rizik od preopterećenja pogonskog sklopa pri savijanju blizu kapaciteta. Hidrauličke preše, s druge strane, imaju ugrađeni sustav za rasterećenje tlaka: ako je materijal predebeo ili je neusklađenost matrice ekstremna, otvara se sigurnosni ventil, sprječavajući oštećenje stroja i alata. Ova sigurnosna granica je kritična u radnim okruženjima gdje debljina materijala varira od serije do serije.
Sve hidraulične preše moraju držati klin paralelan sa stolom tijekom savijanja. Koriste se dva provjerena mehanizma: (mehanička) sinkronizacija torzijske osi i elektrohidraulička servo sinkronizacija. Svaki odgovara različitim proizvodnim razmjerima i zahtjevima točnosti.
Ovaj dizajn koristi torzijsku polugu koja povezuje lijevi i desni hidraulički cilindar. Kada se cilindri pomiču, torzijska šipka tjera obje strane da se kreću jednako. Sustav je mehanički robustan, ne zahtijeva elektroničku povratnu vezu i jednostavan je za održavanje. To je najisplativiji izbor za savijanje opće namjene do debljine ploče od 6 mm. Za pouzdanog radnog konja u ovoj kategoriji, 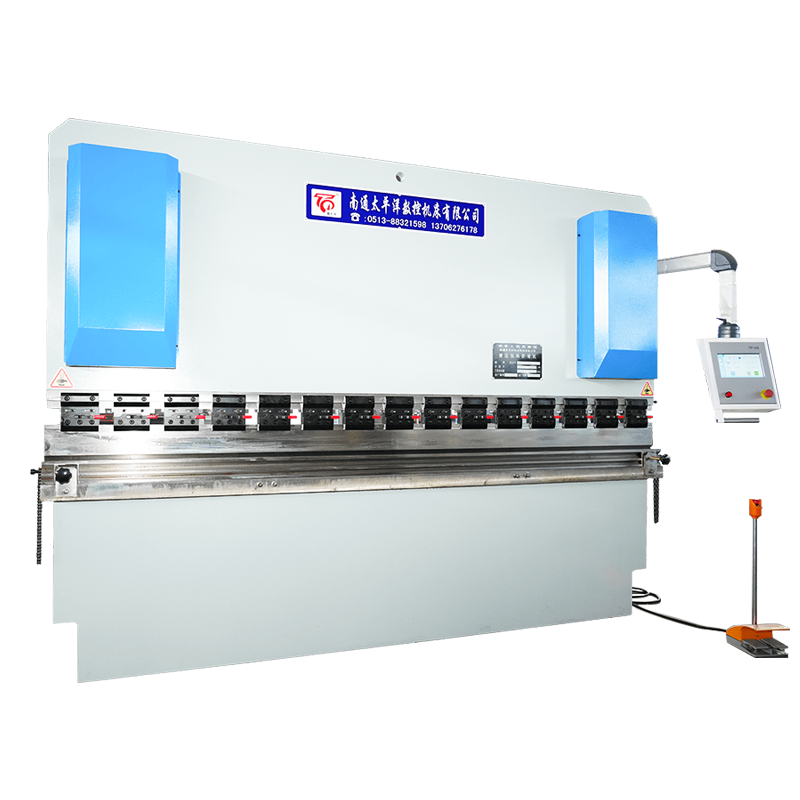 WC67K Sinkrona CNC hidraulička preša kočnica s torzijskom osi Ova mehanički sinkronizirana preša nudi pouzdanu paralelnost bez elektroničke povratne sprege, što je čini isplativim izborom za općenito savijanje do 6 mm debljine, idealno za proizvodnju velikih količina. Pogledajte proizvod → nudi dokazanu strukturu sa zavarenim okvirom od čelične ploče koju je analizirao ANSYS softver za naprezanje.
Ovdje se svakim cilindrom neovisno upravlja pomoću servo-ventila i linearnog kodera. CNC kontroler kontinuirano uspoređuje položaje lijevog i desnog cilindra i prilagođava protok ulja u stvarnom vremenu. To omogućuje vrlo visoku paralelnost—obično unutar 0,02 mm—i omogućuje programiranje kompenzacije krunjenja u upravljaču. The 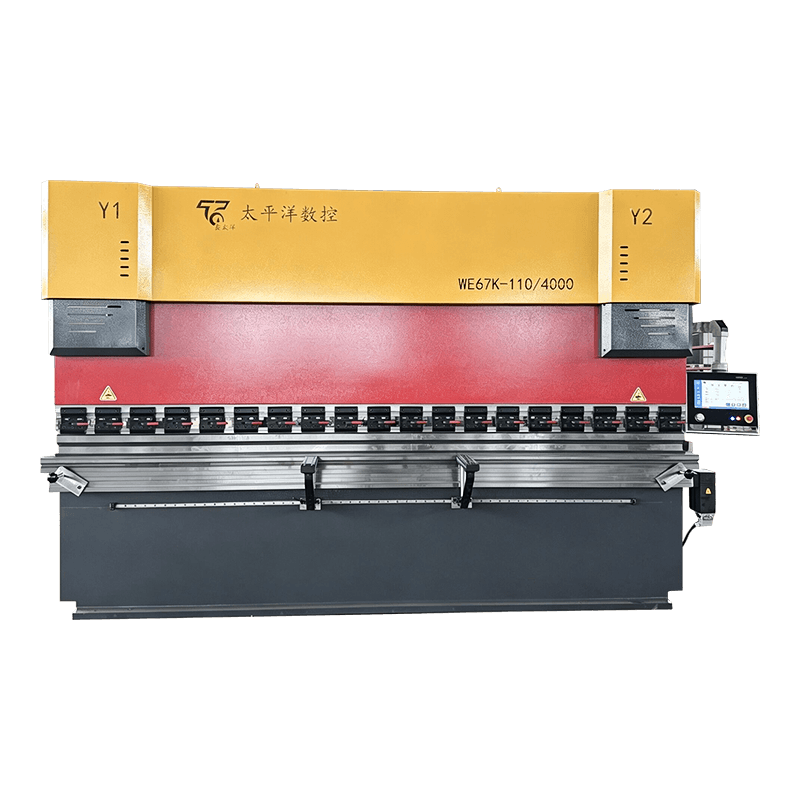 WE67K Elektrohidraulička servo CNC hidraulična presa S neovisnom kontrolom servo-ventila i linearnim enkoderima, ovaj model postiže paralelizam unutar 0,02 mm i podržava kompenzaciju krunjenja, pogodan za zrakoplovne i precizne arhitektonske radove. Pogledajte proizvod → dizajniran je za industrije koje zahtijevaju visokoprecizno savijanje preko dugih izradaka, kao što su zrakoplovi i arhitektonski paneli od nehrđajućeg čelika.
Obje serije dostupne su u rasponu tonaže od 40 do 1000 tona i mogu biti opremljene stiardnim ili prilagođenim alatima. Odabir prvenstveno ovisi o potrebnoj kutnoj toleranciji i obujmu proizvodnje—elektrohidraulički modeli koštaju više unaprijed, ali smanjuju otpad i vrijeme postavljanja u serijama s velikom količinom mješavina.
Odabir pravog stroja nadilazi tonažu. Sljedeći parametri moraju biti usklađeni s vašom geometrijom izratka, materijalom i željenom propusnošću.
| Parametar | Zašto je to važno | Tipični raspon |
|---|---|---|
| Sila savijanja (tonaža) | Određuje maksimalnu debljinu ploče koju možete saviti | 40 – 1000 tona |
| Duljina savijanja | Mora pokriti najduži obradak koji obrađujete | 1,5 – 8 m |
| Moždani udar | Utječe na maksimalnu visinu bočne prirubnice | 100 – 400 mm |
| Dubina grla | Udaljenost od središta okvira do matrice | 200 – 500 mm |
| Kontrolni sustav | 2-osi (Y1 Y2) naspram 4-osi (Y1 Y2 X R) | CNC sa zaslonom osjetljivim na dodir |
| Stražnji mjerač | Automatsko mjerilo za ponovljive širine prirubnice | X-os ± 0,1 mm |
Uz standardne parametre, razmotrite fleksibilnost proizvođača alatnog stroja. Proizvođači kao što je Nantong Pacific nude nestandardne dizajne - na primjer, ekstra dugačke krevete ili ojačane okvire za savijanje nehrđajućeg čelika - što može biti prednost kada vaši projekti ne ulaze u specifikacije kataloga. Za mnoge trgovine, 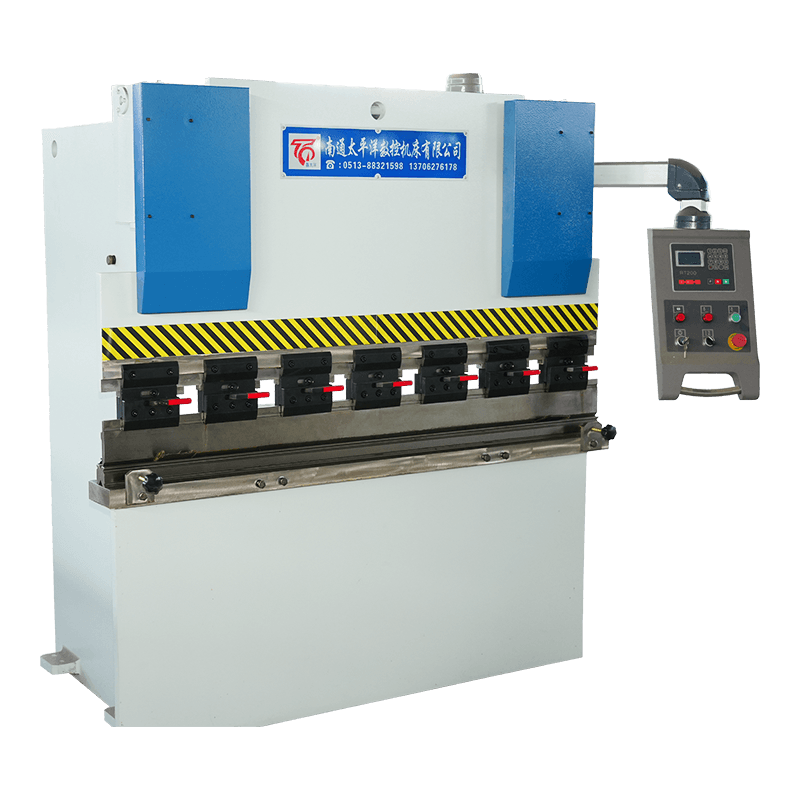 WC67Y hidraulički stroj za savijanje lima Robusna početna NC presa za presovanje s E21 kontrolerom i čeličnim zavarenim okvirom, dizajnirana za male do srednje radionice kojima je potrebno pouzdano savijanje bez održavanja bez naprednih CNC značajki. Pogledajte proizvod → služi kao robusno početno rješenje kada CNC značajke još nisu potrebne.
Za dublji uvid u svakodnevni rad i rješavanje problema, pogledajte uobičajeni kvarovi hidrauličkih strojeva za savijanje i njihova rješenja and pravilne prakse održavanja .
Hidrauličke preše su izdržljive, ali zanemarivanje kvalitete tekućine, stanja brtve i čistoće filtra dovodi do pada tlaka i pomicanja položaja. Jednostavan tjedni kontrolni popis—provjera razine ulja, pregled curenja i ispitivanje savijanja s poznatom matricom—može produžiti vijek trajanja stroja godinama. Najčešće pritužbe operatera uključuju sporu brzinu cilindra (često problem s pumpom ili ventilom), neravnomjerno savijanje (istrošenost brtve cilindra) i varijaciju kuta (prilagodba zadnjeg mjerača ili krune).
Mnogi od ovih problema mogu se spriječiti planiranim izmjenama hidrauličkog ulja (svakih 2000 sati ili godišnje) i održavanjem vodilica cilindra čistima. Ako naiđete na stalne probleme, vodič za rješavanje problema ranije spomenuto pokriva korak po korak dijagnostiku za svaki simptom.
O: Hidrauličke prešane kočnice koriste cilindre napunjene uljem za stvaranje sile, idealne za savijanje u teškim uvjetima (ploča > 3 mm). Servo-električne preše koriste se kuglastim vijcima koje pokreću servo motori, nudeći veću brzinu i energetsku učinkovitost za rad s tankim promjerom.
O: Za duljinu savijanja od 2 m s otvorom V-matrice 8x debljine materijala, potrebno je približno 80 tona. Koristite formulu: sila (tona) = (duljina × debljina materijala² × 1,5) / otvor matrice.
O: Da, ali nehrđajući čelik zahtijeva oko 50% više tonaže od mekog čelika iste debljine zbog veće vlačne čvrstoće. Provjerite jesu li okvir i alati stroja ocijenjeni za dodatnu silu.
O: Uz pravilno održavanje, hidraulička preša može pouzdano raditi 20-30 godina. Ključni čimbenici: redovite izmjene ulja, zamjena brtvi svakih 5-10 godina i izbjegavanje kontinuiranog preopterećenja.
O: Stražnji mjerač točno postavlja list prije svakog savijanja. CNC stražnji mjerači to automatiziraju, smanjujući vrijeme postavljanja i osiguravajući ponovljive dimenzije prirubnice unutar ±0,1 mm.
O: Da, posebno elektrohidraulički servo modeli s velikim brzinama prilaza udarca (do 200 mm/s) i automatskim izmjenjivačima alata. Naširoko se koriste u linijama za proizvodnju automobila i uređaja.
Povezani proizvodi
Kontaktirajte nas
Tvornička adresa
Xichang Industrial Park, grad Chengdong, Haiancity, Nantong City, provincija Jiangsu, Kina
E -pošta
Telefon
+86-13906278466
proizvodi
QR kod


