
Sep 23, 2026
Hidraulične škare za ploče nisu samo alat - one su okosnica svake ozbiljne linije za proizvodnju lima. Za razliku od mehaničkih ili laserskih alternativa, kiliisti tekućinu pod pritiskom za generiranje postojane sile, proizvodeći četvrtaste rubove bez neravnina na materijalima debljine do 25 mm bez zona utjecaja topline. Prema industrijskim podacima iz China Forging & Pressing Equipment Association, hidrauličke škare čine preko 60% industrijskih instalacija za rezanje ploča u proizvodnji teške opreme, upravo zato što kombiniraju sirovu snagu s ponovljivom točnošću.
Hidrauličke škare za ploče rade na Pascalovom principu: električni motor pokreće hidrauličku pumpu koja gura ulje u cilindar. Klip cilindra primjenjuje silu na gornju oštricu, koja se spušta prema fiksnoj donjoj oštrici za rezanje materijala. Cijeli ciklus—stezanje, rezanje, uvlačenje—kontroliran je blokom ventila i često CNC kontrolerom na modernim modelima.
Ključne komponente i njihove uloge:
Razumijevanje ovih dijelova pomaže pri dijagnosticiranju uobičajenih problema kao što su puzanje oštrica ili neravni rezovi—teme pokrivene u uobičajeno rješavanje problema sa strojem za rezanje ploča .
Odluka se često svodi na tri faktora: debljinu materijala, obujam proizvodnje i kvalitetu rubova. U nastavku se nalazi usporedba temeljena na podacima temeljena na istraživanju 120 tvornica u Sjevernoj Americi i Europi (Fabricating & Metalworking Magazine, 2025.).
Ključni zaključci: Hidrauličke škare nude najniži trošak po rezu za srednje do debele ploče (≥3 mm) uz nultu toplinsku distorziju. Laser se ističe kada je riječ o složenim konturama i tankim listovima, ali njegovi operativni troškovi vrtoglavo rastu kada debljina premaši 6 mm. Za većinu konstrukcijskih izrada i općih primjena šišanja, hidraulične škare za ploče ostaju najekonomičnije i najpouzdanije rješenje.
Svaka hidraulička pločasta škara spada u jednu od dvije strukturne kategorije: giljotina (pokretna zraka) or ljuljačka greda . Izbor utječe na otisak, udaljenost od oštrice i sposobnost rukovanja teškim pločama.
U dizajnu giljotine, gornja oštrica pomiče se okomito unutar vodilica, osiguravajući konstantan nagibni kut. To omogućuje rezanje iznimno debelih ploča (do 40 mm u nekim konfiguracijama) s manje izobličenja. Loša strana: okvir je teži i zahtijeva dublje temelje. Proizvođači poput Nantong Pacific nude a 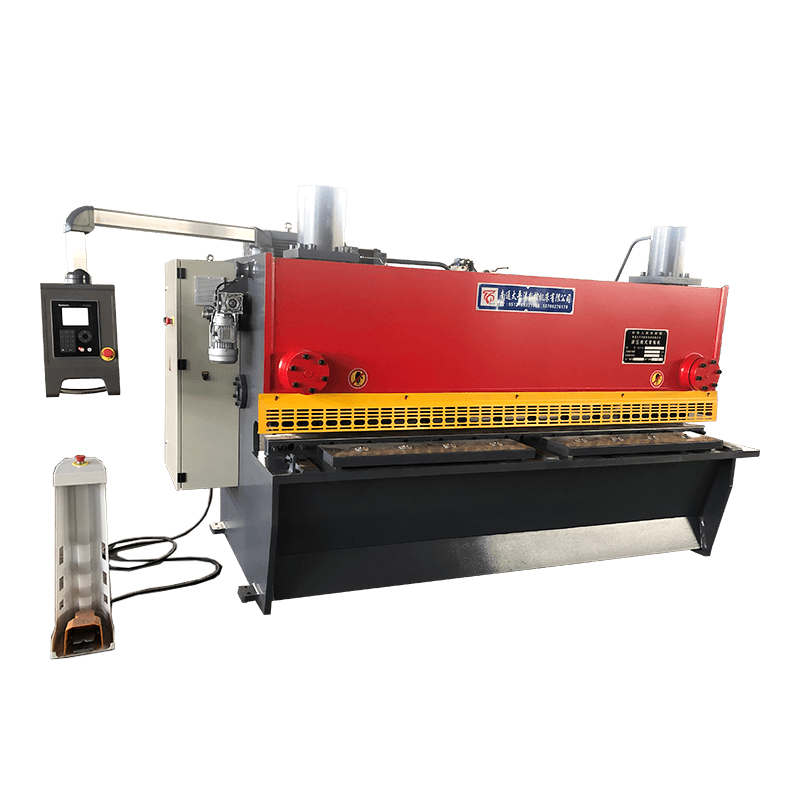 QC11Y/K serija CNC hidrauličkih giljotinskih škara Ove giljotinske škare izvrsne su u rezanju debelih ploča s minimalnim izobličenjem, što ih čini idealnim za serijsku proizvodnju s programabilnim stražnjim mjeračem i servo kontroliranim držačima. Pogledajte proizvod → s programabilnim stražnjim mjeračem i servo kontroliranim držačima, što ga čini idealnim za serijsku proizvodnju.
Smicanje zakretne grede pomiče gornju oštricu u luku oko točke zakretanja. Ovo smanjuje težinu okvira i poboljšava pristup području oštrice. Izvrstan je za tanje ploče (0,5–16 mm) i uske prostore. The 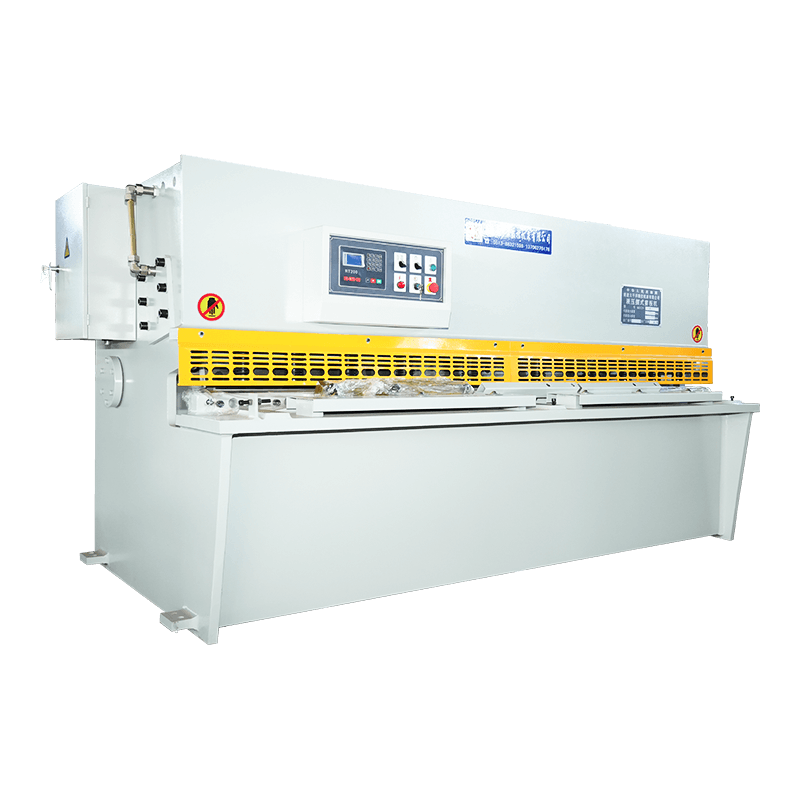 QC12Y/K serija CNC hidrauličkih škara zakretne grede Dizajnirane za tanke limove (0,5–16 mm), ove škare s pokretnom gredom nude veliku brzinu rezanja, kompaktan otisak i preciznu CNC kontrolu za izradu lakog čelika. Pogledajte proizvod → nudi veliku brzinu rezanja i manji otisak, popularan u proizvodnji lakog čelika i automobilskoj industriji.
| Značajka | Giljotina (QC11Y/K) | Okretna greda (QC12Y/K) |
|---|---|---|
| Maksimalna debljina reza (tipično) | 40 mm | 16 mm |
| Podešavanje razmaka oštrice | Hidraulički, servo upravljan | Ručni ili motorizirani |
| Težina okvira | Teška (zahtijeva ojačani pod) | Upaljač (standardni industrijski pod) |
| Brzina rezanja | 5–12 udaraca/min | 10–20 udaraca/min |
| Najbolje za | Teška ploča, konstrukcijski čelik | Lim laki/srednji gabarit |
Odabir između njih ne odnosi se samo na stroj - radi se o vašoj mješavini materijala, površini i očekivanoj propusnosti. Za opsežan pregled pročitajte naš uvod u strojeve za rezanje ploča .
Vaganje ovih čimbenika u odnosu na vaš obujam proizvodnje dovest će vas do ispravne specifikacije. Mnoge trgovine nalaze da a 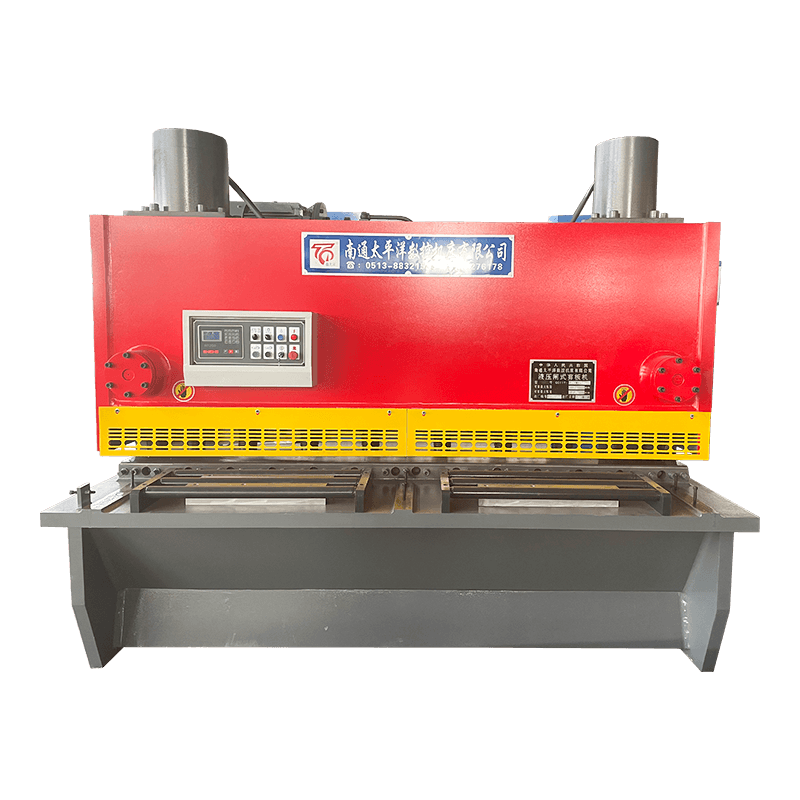 Nantong Pacific - Dobavljač hidrauličkih giljotina s globalnim dosegom Odabir pouzdanog dobavljača osigurava kvalitetu i uslugu; Nantong Pacific nudi cijeli niz strojeva za šišanje i podržava klijente širom svijeta uz pretprodajnu pomoć do postprodajne pomoći. Pogledajte proizvod → vraća u roku od 18 mjeseci zbog smanjenog škarta i većeg protoka.
Pravilno održavanje udvostručuje životni vijek hidrauličnih škara. O pridržavanju rasporeda proizvođača nema pregovaranja, ali evo tri prakse s velikim utjecajem:
Za dublje upoznavanje postupaka popravka pogledajte naš vodič na uobičajene greške i rješenja stroja za šišanje .
P1: Za što se koriste hidraulične škare za ploče?
Hidraulične škare za ploče režu limove na precizne širine ili duljine pomoću hidraulički pokretane oštrice. To je standardna metoda za oblikovanje, obrezivanje i pripremu ploča za savijanje, zavarivanje ili daljnje oblikovanje.
P2: Koja je razlika između giljotine i škara zakretne grede?
Giljotinske škare pomiču oštricu okomito i mogu rezati deblje ploče (do 40 mm). Škare s okretnom gredom zakreću oštricu na šarku, nudeći veću brzinu i lakši okvir za materijale do ~16 mm.
P3: Mogu li hidraulične ploče rezati nehrđajući čelik?
Da. Većina hidrauličnih škara može rezati nehrđajući čelik 304/316 do 8–12 mm s odgovarajućim razmakom od oštrice i nagibom. Neki modeli zahtijevaju postavku niskog tlaka kako bi se izbjeglo otvrdnjavanje.
P4: Kako mogu odabrati pravu duljinu rezanja?
Izmjerite svoju najdužu standardnu ploču plus 15% margine. Uobičajene veličine su 2500 mm, 3200 mm i 4000 mm. Manja veličina škara ograničava vaš radni kapacitet, dok prevelika povećava troškove i prostor.
P5: Koje je dnevno održavanje potrebno hidrauličkim škarama?
Provjerite razinu ulja, ispustite zrak iz hidrauličkog kruga, provjerite jesu li oštrice pukotine i podmažite vodilice. Također ispitajte stezaljke i gumb za zaustavljanje u nuždi.
P6: Je li CNC stražnji mjerač vrijedan ulaganja?
Da za serijsku proizvodnju. CNC stražnji mjerač poboljšava ponovljivost s ±0,5 mm na ±0,1 mm i smanjuje vrijeme postavljanja za 70%. Isplati se unutar 6 mjeseci u trgovini s visokom mješavinom.
P7: Zašto moje škare ostavljaju neravnine na rubu reza?
Neravnine ukazuju na tupe oštrice, nepravilan zazor (prevelik razmak) ili istrošene držače. Podesite zazor prema debljini materijala (obično 5–8% debljine) i po potrebi naoštrite oštrice.
P8: Mogu li se hidraulične škare za ploče integrirati u automatiziranu liniju?
Da. Moderne CNC hidraulične škare podržavaju mrežnu komunikaciju (EtherCAT, Profinet) i mogu se povezati s dodavačima zavojnica, slagačima i robotima za savijanje za potpuno automatizirane linije za izradu šablona.
Povezani proizvodi
Kontaktirajte nas
Tvornička adresa
Xichang Industrial Park, grad Chengdong, Haiancity, Nantong City, provincija Jiangsu, Kina
E -pošta
Telefon
+86-13906278466
proizvodi
QR kod


